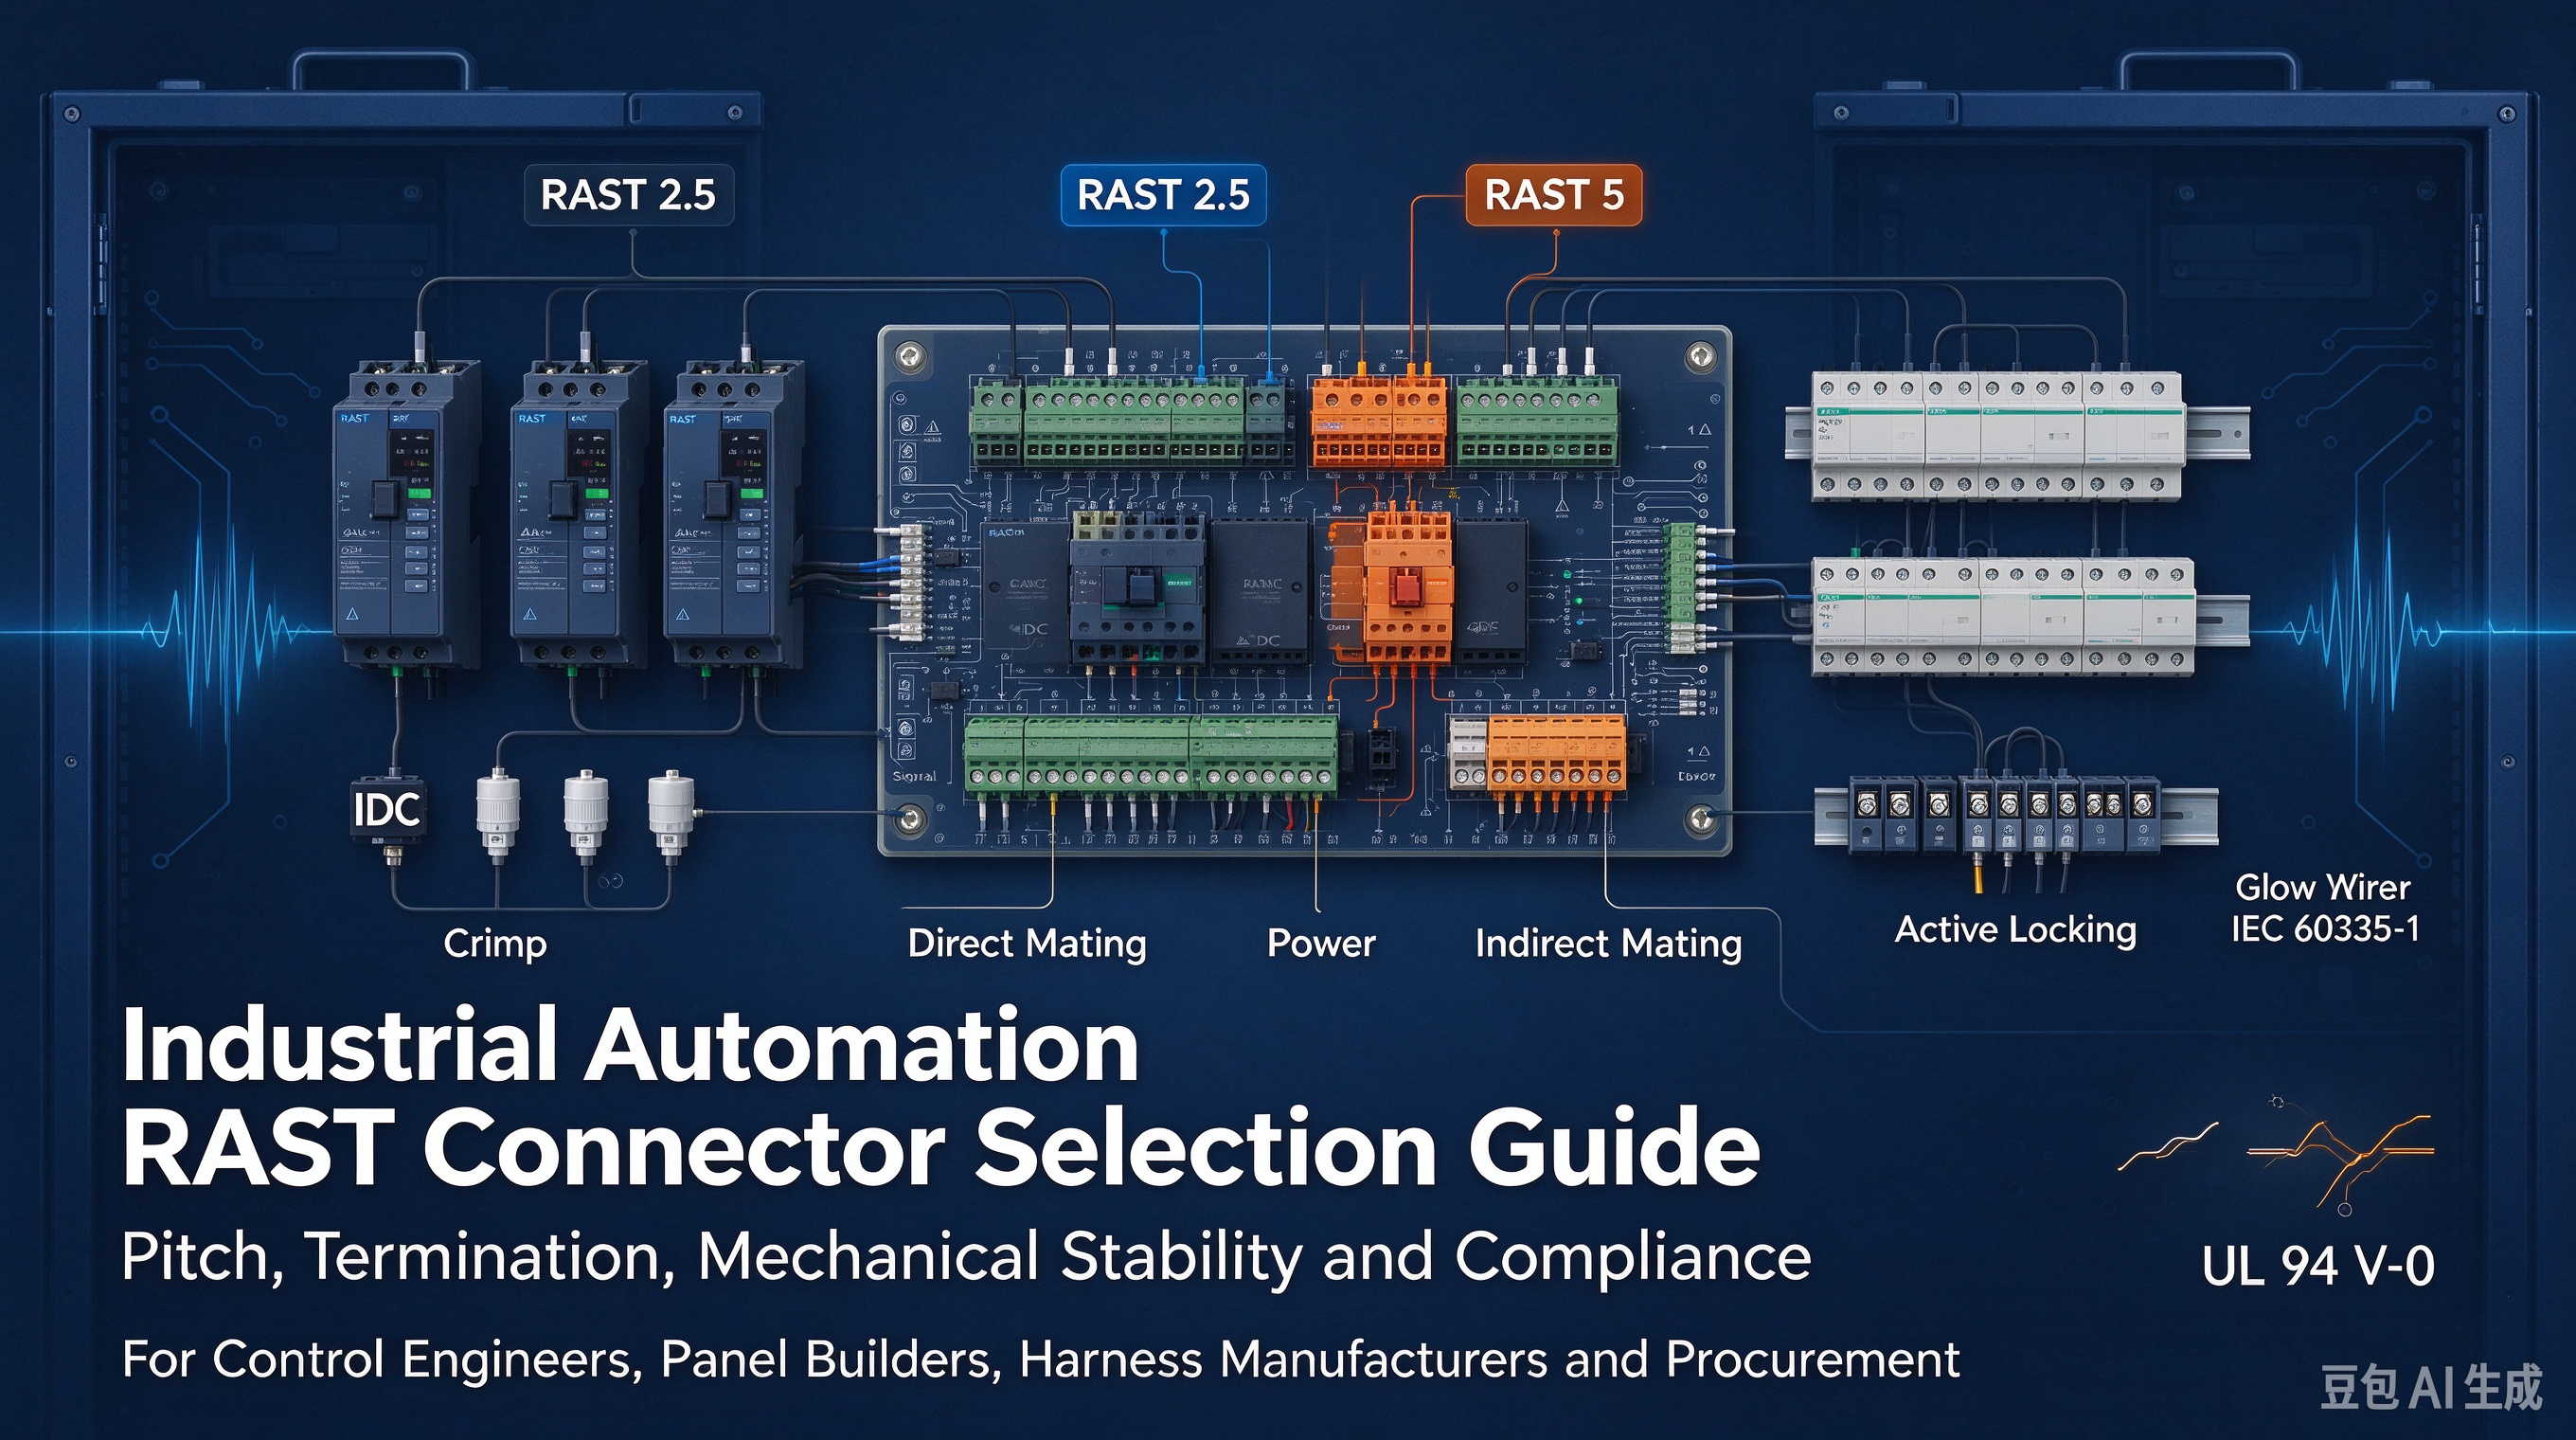
Nell'automazione industriale, l'affidabilità del sistema dipende direttamente dall'integrità dell'interconnessione. Ambienti con vibrazioni elevate, cicli termici e rigorosi standard di sicurezza richiedono un cablaggio delle apparecchiature industriali a prova di guasto . Specificare il passo del connettore, il metodo di terminazione, la placcatura dei contatti o il meccanismo di bloccaggio errati provoca accoppiamenti errati, cortocircuiti elettrici, corrosione da sfregamento e tempi di fermo della produzione. I quadristi e i produttori di cablaggi devono bilanciare le prestazioni elettriche con i requisiti di assemblaggio automatizzato. Questa guida fornisce un quadro di valutazione tecnica per selezionare i connettori RAST giusti per apparecchiature di automazione industriale . Confrontiamo standard di passo, tecnologie di terminazione, caratteristiche di stabilità meccanica e requisiti di conformità per garantire affidabilità a lungo termine in fabbrica.
Punti chiave
L'intonazione determina l'applicazione: RAST 2.5 è ottimizzato per segnali, instradamento a bassa corrente e cavi di diametro più sottile, mentre RAST 5 è progettato per alimentazione CA ad alta potenza e carichi industriali pesanti.
Le configurazioni di accoppiamento offrono flessibilità: la scelta tra l'accoppiamento diretto (bordo PCB) e indiretto (intestazione) influisce sulla proprietà immobiliare della scheda e sull'integrità strutturale.
Metodi di terminazione Scalabilità dell'impatto: il contatto di spostamento dell'isolamento (IDC) massimizza la produttività dell'assemblaggio automatizzato del cablaggio e consente il collegamento a margherita, mentre le connessioni a crimpare offrono una resistenza meccanica superiore alla forza di trazione per l'instradamento ad alte sollecitazioni.
Le protezioni meccaniche non sono negoziabili: i meccanismi avanzati di codifica, polarizzazione e bloccaggio attivo sono fondamentali per prevenire accoppiamenti errati durante le installazioni cieche e garantire la ritenzione in condizioni di vibrazioni continue.
La conformità guida l'approvvigionamento: i connettori selezionati devono soddisfare severi standard di infiammabilità e sicurezza, tra cui UL 94 V-0, certificazioni VDE e IEC 60335-1 (Glow Wire Test) per ambienti industriali.
Come funzionano i connettori RAST per il cablaggio di apparecchiature industriali
I connettori RAST forniscono collegamenti elettrici compatti e affidabili per pannelli di controllo industriali e apparecchiature di automazione. Il passo standardizzato, la codifica meccanica e il design di accoppiamento sicuro contribuiscono a semplificare il cablaggio, ridurre gli errori di installazione e migliorare l'efficienza dell'assemblaggio.
Caratteristiche principali dei connettori RAST
Caratteristica | Beneficio |
Passo standardizzato | Supporta layout PCB coerenti |
Codifica meccanica | Impedisce l'accoppiamento errato del connettore |
Design compatto | Risparmia spazio nei pannelli di controllo |
Chiusura sicura | Migliora la resistenza alle vibrazioni |
Terminazione dell'IDC | Supporta un efficiente assemblaggio del cablaggio |
Configurazioni multiple | Può ospitare collegamenti di segnale e di alimentazione |
Come i connettori RAST supportano il cablaggio industriale
I connettori RAST collegano i cablaggi ai circuiti stampati tramite l'accoppiamento diretto dei bordi del PCB o connessioni indirette. Le loro caratteristiche di polarizzazione e codifica aiutano a garantire la corretta installazione, mentre i meccanismi di bloccaggio compatibili mantengono un contatto elettrico stabile. La scelta del connettore deve tenere conto dei valori nominali di corrente, della temperatura, delle vibrazioni e dei requisiti di protezione ambientale.
Applicazioni industriali comuni
Applicazione | Funzione connettore |
Sistemi di controllo motore | Collegamenti dei segnali di alimentazione e controllo |
Pannelli di controllo PLC | Cablaggio compatto del segnale I/O |
Sensori industriali | Trasmissione del segnale a bassa tensione |
Attrezzatura robotica | Collegamenti sicuri sotto vibrazione |
Moduli di distribuzione dell'energia | Collegamenti elettrici a corrente maggiore |
RAST 2.5 contro RAST 5.0 per apparecchiature industriali
I connettori RAST 2.5 presentano un passo di 2,5 mm e sono generalmente adatti per connessioni di segnale compatte e a bassa corrente. I connettori RAST 5.0 forniscono un passo più ampio di 5,0 mm per applicazioni che richiedono una maggiore capacità di corrente e una maggiore spaziatura elettrica. I valori effettivi dipendono dalla serie del connettore e dalle specifiche del produttore.
Punti chiave: i connettori RAST aiutano i produttori di apparecchiature industriali a ottenere cablaggi compatti, assemblaggio efficiente e connessioni elettriche affidabili. La selezione del passo, del design di bloccaggio e del metodo di terminazione corretti garantisce la compatibilità con specifiche applicazioni di automazione e controllo.
RAST 2.5 vs. RAST 5: corrispondenza del passo con potenza, segnale e sezione del cavo
La selezione del passo corretto determina la capacità elettrica e l'ingombro fisico dell'interconnessione. È necessario adattare il passo alle esigenze di carico specifiche del circuito.
RAST 2,5 (passo 2,5 mm)
I costruttori di pannelli utilizzano il passo di 2,5 mm per massimizzare la densità I/O sui moduli di espansione del controller logico programmabile. Quando si instradano segnali logici a 24 V CC, il passo ridotto consente ai tecnici di terminare fino a 20 linee di sensori discreti in un unico connettore compatto. Questa densità è obbligatoria quando si progettano blocchi I/O remoti compatti montati direttamente su effettori finali robotici. I terminali accettano fili di rame intrecciati da 22 a 24 AWG, che forniscono flessibilità sufficiente per percorsi di cavi dinamici pur mantenendo un'adeguata resistenza alla trazione. È necessario assicurarsi che il layout del PCB tenga conto delle distanze di dispersione ridotte tra questi pin ravvicinati, che spesso richiedono un'applicazione precisa della maschera di saldatura per evitare ponti durante la saldatura a onda.
RAST 5 (passo 5,0 mm)
Quando l'applicazione passa dal segnale all'alimentazione, diventa necessario il passo di 5,0 mm. Li specificherai per applicazioni ad alta corrente, alimentatori e collegamenti diretti alla rete CA. La spaziatura più ampia fornisce una tensione di tenuta dielettrica superiore, prevenendo la formazione di archi tra contatti adiacenti sotto carichi elettrici elevati. Le correnti nominali in genere raggiungono i 16 A. Il design robusto del terminale gestisce fili di diametro maggiore, terminando comodamente conduttori da 14 a 18 AWG. Ciò li rende ideali per il cablaggio di elementi riscaldanti, contattori per carichi pesanti e blocchi di distribuzione dell'alimentazione primaria all'interno del quadro di controllo principale.
Accoppiamento diretto vs. indiretto
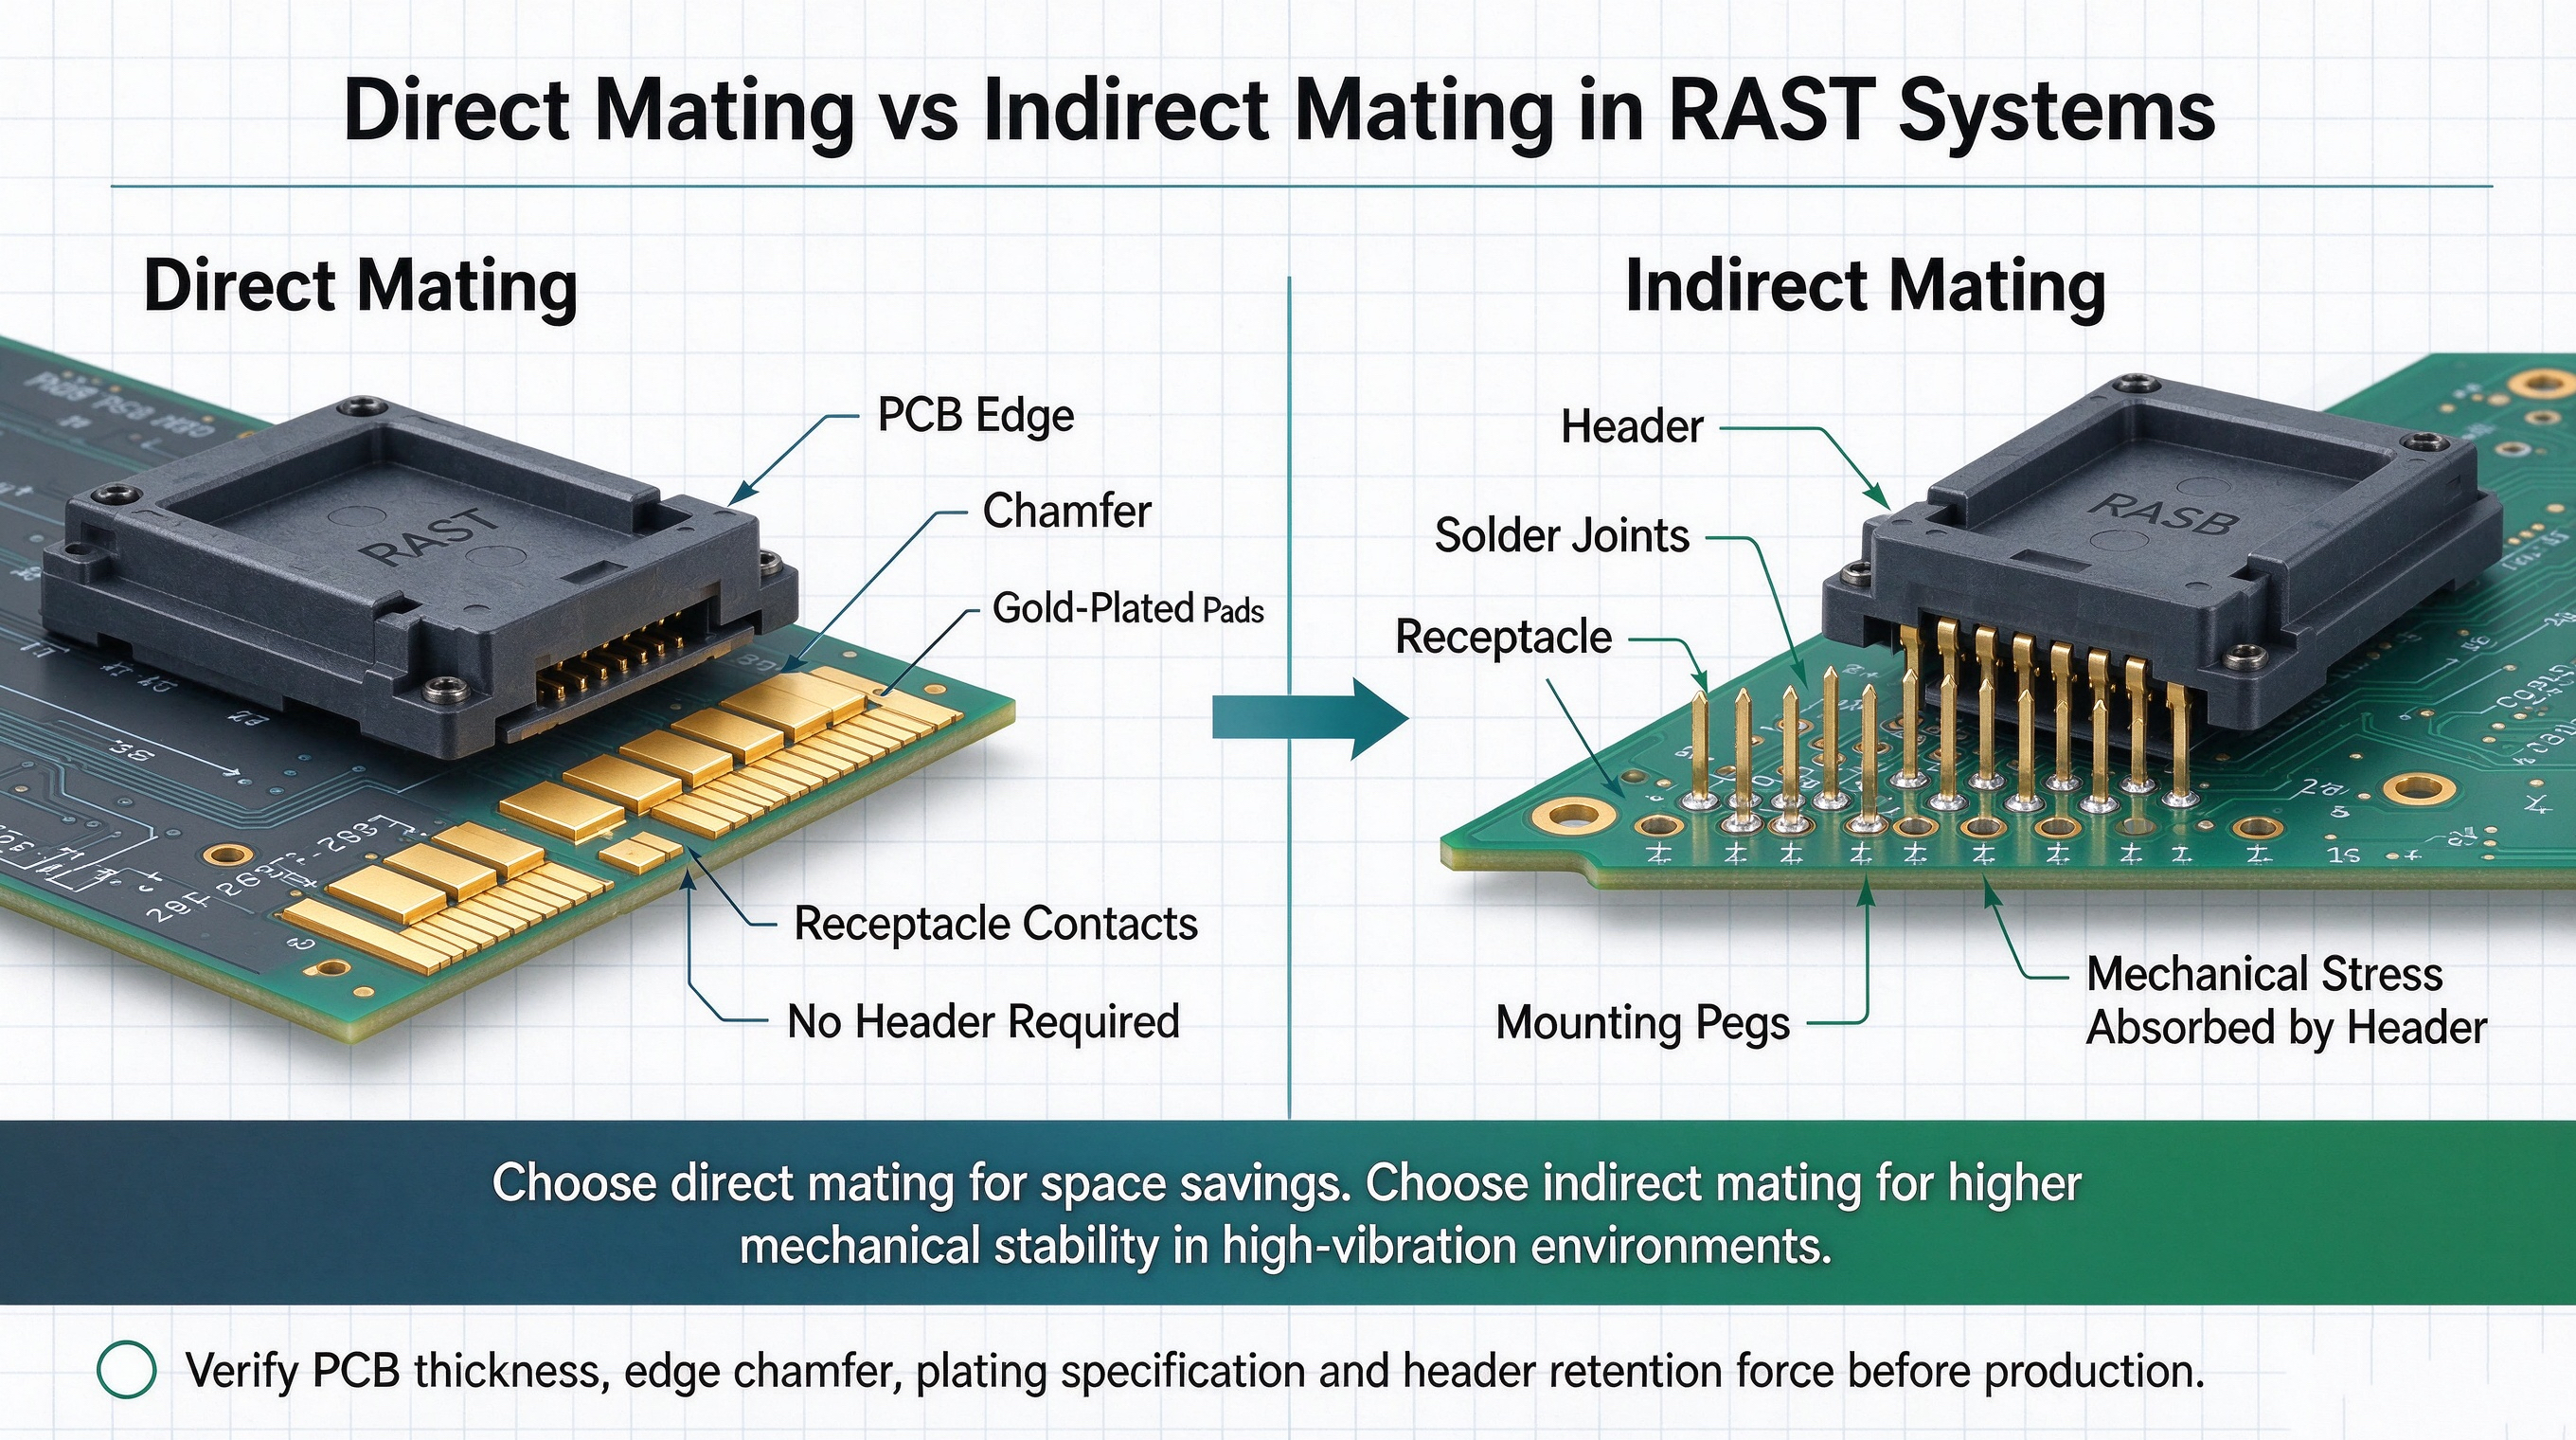
L'accoppiamento diretto elimina completamente la componente di intestazione. La presa del cablaggio scorre direttamente sopra il bordo del circuito stampato. Ciò richiede che il produttore del PCB tracci uno smusso preciso lungo il bordo di accoppiamento per evitare che il substrato in fibra di vetro danneggi i contatti della presa durante l'inserimento. Inoltre, i cuscinetti di contatto del PCB devono ricevere una placcatura in oro duro su una sottopiastra in nichel per resistere a cicli di accoppiamento ripetuti. L'accoppiamento indiretto si basa su un connettore a foro passante o a montaggio superficiale saldato alla scheda. Ciò isola il PCB dalle forze di inserimento meccanico. La testata assorbe lo stress fisico, trasferendolo ai giunti di saldatura e ai perni di montaggio meccanici. Per le applicazioni industriali pesanti soggette a carichi d'urto, l'accoppiamento indiretto offre un'affidabilità superiore a lungo termine.
Configurazioni ibride e personalizzate
L'automazione moderna spesso richiede il convogliamento sia dell'alimentazione che del segnale a un singolo modulo. La valutazione della fattibilità dei collettori a passo misto o dei sistemi modulari semplifica la progettazione del cablaggio. Alcuni produttori offrono alloggiamenti personalizzati che consolidano le linee di segnale da 2,5 mm e le linee elettriche da 5,0 mm in un unico blocco. Questo approccio ibrido riduce i tempi di assemblaggio e minimizza il numero di cavi discreti che attraversano il quadro elettrico.
| Specifica | RAST 2.5 | RAST 5 |
| Dimensione del passo | 2,5 mm | 5,0 mm |
| Applicazione primaria | Logica a bassa tensione, sensori, instradamento dei dati. | Rete CA, alimentatori, azionamenti motore. |
| Corrente nominale tipica | da 2A a 4A | Fino a 16A |
| Compatibilità del calibro del filo | Da 22 AWG a 24 AWG | Da 14 AWG a 18 AWG |
| Tensione di tenuta dielettrica | Inferiore; adatto per <50 V CC. | Alto; adatto per 250 V+ CA. |
| Impatto immobiliare del PCB | Minimo; imballaggio ad alta densità. | Significativo; richiede un'area della scheda più ampia. |
Dimensioni di valutazione meccanica e ambientale
L'affidabilità del connettore RAST dipende sia dalle prestazioni elettriche che dalla durata meccanica. Negli ambienti industriali, vibrazioni, accoppiamento errato e corrosione da contatto possono influire sulla stabilità della connessione. Gli ingegneri dovrebbero valutare i meccanismi di bloccaggio, la polarizzazione e la placcatura dei contatti per garantire prestazioni a lungo termine.
Meccanismi di bloccaggio
I meccanismi di bloccaggio dei connettori RAST aiutano a mantenere connessioni sicure in caso di vibrazioni e stress meccanici. I blocchi a frizione sono adatti per ambienti relativamente stabili, mentre il bloccaggio positivo fornisce una maggiore ritenzione contro la disconnessione accidentale. Per bracci robotici, trasportatori e macchinari vibranti, i progetti con bloccaggio positivo sono generalmente preferiti per migliorare l'affidabilità della connessione.
Keying e polarizzazione
I connettori RAST utilizzano l'inserzione meccanica e la polarizzazione per evitare accoppiamenti errati durante l'assemblaggio e la manutenzione. Nervature, slot e profili dell'alloggiamento corrispondenti aiutano a garantire che i connettori si adattino solo alle interfacce previste. Queste caratteristiche riducono gli errori di cablaggio, migliorano l'efficienza dell'installazione e migliorano la sicurezza elettrica nelle apparecchiature industriali.
Corrosione da placcatura dei contatti e da sfregamento
La placcatura dei contatti influisce sulla durata del connettore e sulla stabilità elettrica in ambienti vibranti. I contatti stagnati sono economici ma possono subire corrosione da sfregamento in caso di micromovimenti ripetuti. I contatti placcati in oro offrono una migliore resistenza all'ossidazione e prestazioni stabili del segnale a basso livello, rendendoli adatti per circuiti sensibili e applicazioni industriali esigenti.
| Materiale di placcatura | Caso d'uso principale | Vantaggi | Limitazioni |
| Stagno | Erogazione di potenza ad alta corrente. | Conveniente; ottima saldabilità; l'elevata forza normale rompe l'ossidazione minore. | Altamente suscettibile alla corrosione da sfregamento in ambienti vibranti. |
| Oro | Logica a bassa tensione e segnali dei sensori. | Immune all'ossidazione; mantiene una resistenza di contatto estremamente bassa; resiste a cicli di accoppiamento elevati. | Costo del materiale più elevato; richiede un sottoplaccatura in nichel per prevenire la diffusione del rame. |
| Argento | Rete CA ad alta potenza che richiede bassa resistenza. | Massima conduttività elettrica; eccellente dissipazione termica per carichi pesanti. | Suscettibile all'ossidazione (esposizione allo zolfo); costo moderato. |
Specifiche dei materiali e prestazioni termiche
I materiali dell'alloggiamento devono resistere alle condizioni termiche dei pannelli di controllo industriali chiusi. I componenti standard utilizzano poliammide 66 (PA66), che offre un'eccellente tenacità meccanica e un intervallo di temperature operative standard compreso tra -40°C e +105°C. Per le applicazioni che richiedono una maggiore resilienza termica o compatibilità con i processi di saldatura a riflusso con tecnologia a montaggio superficiale (SMT), viene specificato il polimero a cristalli liquidi (LCP). LCP resiste a temperature superiori a +120°C senza deformarsi o perdere resistenza meccanica.
Considerazioni sulla protezione dell'ingresso (classificazione IP).
I connettori standard per l'automazione industriale di questa categoria hanno generalmente un grado di protezione IP20. Proteggono da oggetti solidi più grandi di 12,5 mm ma offrono protezione zero contro umidità o polvere sottile. È necessario affrontare questa limitazione quando si progetta per ambienti difficili. Le strategie di mitigazione includono l'applicazione di un rivestimento conforme al PCB, l'incapsulamento dell'intero blocco di connessione in resina epossidica o l'alloggiamento delle interconnessioni non sigillate all'interno di robusti involucri esterni con grado di protezione IP67.
Metodi di connessione dell'estremità del filo: IDC vs Crimpatura
Il metodo utilizzato per collegare il cavo al terminale influenza fortemente la scalabilità della produzione, la produttività e la durata meccanica. I produttori di cablaggi devono scegliere tra IDC e crimpatura in base ai requisiti di volume e di instradamento.
Contatto a spostamento di isolamento (IDC)
La tecnologia Insulation Displacement Contact ottimizza la produzione di cablaggi in grandi volumi. Il terminale è dotato di una fessura stampata a forma di U con bordi smussati progettati con precisione. Quando la pressa automatizzata forza il filo non spelato in questa fessura, i bordi affilati tagliano l'isolamento in PVC o PTFE. Quando il filo spinge più in profondità, la fessura comprime i fili di rame. Questa compressione costringe il rame a deformarsi plasticamente contro il materiale terminale, creando una saldatura a freddo a tenuta di gas. L'ossigeno e l'umidità non possono penetrare questa interfaccia, prevenendo la corrosione interna. Il macchinario automatizzato esegue questa terminazione in millisecondi, garantendo la coerenza assoluta tra migliaia di cablaggi. Inoltre, IDC consente il cablaggio passante continuo. Un singolo cavo del bus di alimentazione si collega a più prese lungo la sua lunghezza senza tagliare o giuntare il conduttore.
Tecnologia di crimpatura
La tecnologia a crimpare rimane lo standard per l'instradamento discreto e ad alto stress dei cavi. Il processo richiede la rimozione dell'isolamento per esporre una lunghezza precisa di rame nudo. Il tecnico o la macchina automatizzata posiziona il rame nel cilindro del terminale e applica un'enorme pressione meccanica utilizzando una matrice calibrata. Questa pressione comprime i fili in una massa solida e priva di vuoti. Un cilindro di crimpatura secondario spesso si blocca sull'isolamento del filo per fornire un pressacavo. Questo design a doppia crimpatura offre un'eccezionale resistenza meccanica alla forza di trazione. Quando si instradano i cavi attraverso bracci robotici articolati o catene portacavi esterne, i cavi subiscono continue tirazioni e torsioni. I terminali crimpati resistono a questi carichi di trazione molto meglio dei giunti IDC. Inoltre, gli alloggiamenti a crimpare consentono ai quadristi di combinare diversi calibri di filo all'interno dello stesso blocco connettore, offrendo flessibilità per progetti di cablaggio personalizzati.
| Criteri di valutazione | Contatto di spostamento di isolamento (IDC) | Tecnologia a crimpare |
| Produttività produttiva | Estremamente alto; ottimizzato per macchinari completamente automatizzati. | Moderare; richiede passaggi di spelatura e crimpatura individuali. |
| Costi degli utensili | Elevato investimento iniziale per macchine da stampa specializzate. | Costo iniziale inferiore; disponibili utensili manuali standard o presse da banco. |
| Flessibilità del calibro del filo | Limiti rigorosi per terminale; meno tollerante delle variazioni di scartamento. | Altamente flessibile; può ospitare vari indicatori in un unico blocco. |
| Forza di trazione meccanica | Adeguato per percorsi statici o chiusi. | Resistenza superiore; ideale per cavi esterni o sollecitati. |
| Riparabilità sul campo | Difficile; spesso richiede la sostituzione dell'intero segmento del connettore. | Più facile; i singoli pin possono essere estratti e crimpati nuovamente sul posto. |
Certificazioni di sicurezza e norme di settore
I componenti selezionati devono superare una rigorosa valutazione autorevole prima dell'integrazione nei macchinari commerciali. I componenti non conformi introducono gravi rischi di responsabilità.
Infiammabilità e sicurezza
Gli armadi di controllo industriali ospitano componenti ad alta tensione che presentano rischi di incendio intrinseci. L'utilizzo di materiali classificati UL 94 V-0 è una necessità assoluta. La classificazione V-0 indica che l'alloggiamento in plastica si autoestingue entro 10 secondi dalla rimozione della fiamma e non lascia cadere particelle infiammate. Ciò impedisce che un cortocircuito localizzato si propaghi in un massiccio incendio nell'armadio.
Compatibilità con il filo incandescente
La norma IEC 60335-1 delinea la prova del filo incandescente. Questo test simula uno scenario in cui un guasto interno provoca il surriscaldamento drastico di un componente metallico. Il test preme un filo incandescente riscaldato a 750°C o 850°C direttamente contro l'alloggiamento in plastica. Il materiale non deve accendersi, altrimenti deve autoestinguersi rapidamente. Sebbene originariamente sviluppato per gli elettrodomestici, questo standard è sempre più obbligatorio per le apparecchiature di automazione non presidiate per garantire la massima sicurezza antincendio.
Certificazioni globali
L’esportazione di macchinari automatizzati richiede la conformità a molteplici standard regionali. Specificare interconnessioni con doppia approvazione, come UL per il Nord America e VDE per l'Europa, semplifica il processo di conformità. Garantisce che la macchina superi le ispezioni elettriche locali indipendentemente dalla sua destinazione finale, evitando costose riprogettazioni o ritardi doganali.
Approvvigionamento dei componenti, rischi di produzione e valutazione dei fornitori
L’approvvigionamento dei componenti giusti implica l’esplorazione di complessi ecosistemi di fornitori e la mitigazione dei rischi di integrazione prima dell’inizio della produzione.
Tattiche di sourcing avanzate per l'approvvigionamento
Gli ingegneri navigano in modo efficiente in enormi database di fornitori utilizzando operatori di ricerca avanzati. Invece di fare affidamento su ricerche generiche sul sito, utilizza le query booleane sui motori di ricerca per individuare i numeri di parte esatti. Utilizzando parametri specifici come inurl:pdf accanto al nome standard e 'UL 94 V-0' si isolano istantaneamente le schede tecniche e i certificati di conformità sui portali dei fornitori globali. Ciò ignora il materiale di marketing e fornisce le specifiche tecniche richieste per l'integrazione CAD.
Compatibilità degli strumenti
Uno dei principali rischi di implementazione riguarda gli strumenti di terminazione proprietari. Se si seleziona un connettore IDC, è necessario verificare che i set di matrici richiesti dal fornitore siano compatibili con le macchine di assemblaggio automatizzato di cablaggi esistenti, come quelle prodotte da Komax o Schleuniger. Forzare attrezzature incompatibili porta a una scarsa qualità delle terminazioni, a tassi di scarto elevati e a colli di bottiglia nella produzione. Richiedi sempre le specifiche degli utensili insieme alle schede tecniche dei componenti.
Valutazione del controllo di qualità del fornitore
Oltre alla compatibilità dimensionale di base, è necessario valutare i processi di controllo qualità interni del fornitore. Richiedi la documentazione sulle metriche di controllo statistico del processo per lo stampaggio dei terminali e lo stampaggio dell'alloggiamento. Le variazioni del ritiro plastico durante lo stampaggio alterano la spaziatura del passo di frazioni di millimetro. Su un connettore a 10 pin, questo accumulo di tolleranze rende l'inserimento quasi impossibile. I fornitori affidabili utilizzano l'ispezione ottica automatizzata per verificare la complanarità dei pin e le dimensioni dell'alloggiamento prima della spedizione. Dai la priorità ai fornitori che forniscono rapporti di test completi che descrivono in dettaglio la forza di inserimento, la forza di rimozione e la resistenza di contatto dopo il condizionamento ambientale.
Per qualificare un nuovo fornitore per la produzione dei tuoi cablaggi, segui questa rigorosa sequenza di valutazione:
Richiedi la scheda tecnica completa e verifica l'esatto passo, la corrente nominale e la classe di infiammabilità del materiale.
Effettuare un riferimento incrociato al numero di file UL del fornitore direttamente nel database UL Product iQ per confermare la certificazione attiva.
Ottieni un minimo di 50 campioni tecnici dalle attrezzature di produzione specifiche, non dagli stampi prototipo.
Eseguire test di forza di trazione distruttivi sui campioni terminati per verificare l'integrità meccanica della crimpatura o del giunto IDC.
Esegui un test del ciclo termico monitorando la resistenza di contatto per garantire che la placcatura resista agli estremi ambientali specificati.
Conclusione
Determina il passo e la sezione del filo in base rigorosamente ai carichi di corrente e tensione richiesti per il tuo circuito specifico.
Seleziona il metodo di terminazione in base al volume di produzione e agli strumenti automatizzati disponibili.
Specifica i profili di codifica, la placcatura dei contatti e i meccanismi di bloccaggio attivi in base ai livelli di vibrazione ambientale e ai rischi di accoppiamento cieco.
Utilizza operatori di ricerca avanzata per individuare le schede tecniche di fornitori specifici e verificare i certificati di conformità UL/VDE.
Richiedi campioni di ingegneria fisica per eseguire test di accoppiamento e vibrazione nel tuo specifico ambiente armadio.
Domande frequenti
D: Qual è la differenza tra i connettori RAST 2.5 e RAST 5?
R: La differenza principale è il passo del perno. RAST 2.5 utilizza una spaziatura di 2,5 mm ottimizzata per segnali a bassa tensione, sensori e calibri di filo più sottili (22-24 AWG). RAST 5 presenta una spaziatura di 5,0 mm progettata per applicazioni ad alta corrente, alimentazione di rete CA e cavi di diametro maggiore (14-18 AWG) che richiedono una tensione di resistenza dielettrica più elevata.
D: Qual è la differenza tra l'accoppiamento diretto e indiretto nei sistemi RAST?
R: L'accoppiamento diretto prevede il collegamento del cablaggio direttamente sul bordo placcato in oro di un PCB. Ciò consente di risparmiare spazio e ridurre il numero dei componenti. L'accoppiamento indiretto richiede la saldatura di un connettore dedicato al PCB. Il cablaggio si collega quindi a questa testata, garantendo ritenzione meccanica e durata superiori in ambienti ad alte vibrazioni.
D: Perché è consigliata la placcatura in oro per la trasmissione del segnale a bassa tensione?
R: La placcatura in oro previene la corrosione da sfregamento. In ambienti ad alte vibrazioni, i micromovimenti provocano la rapida ossidazione dei contatti standard in stagno, aumentando la resistenza elettrica. L'oro rimane esente da ossidazione. Ciò garantisce una trasmissione dati stabile e ininterrotta per segnali logici sensibili a bassa tensione in tutta la fabbrica.
D: I connettori RAST standard possono essere utilizzati in ambienti umidi o polverosi?
R: Le versioni standard hanno generalmente un grado di protezione IP20. Non offrono alcuna protezione contro l'ingresso di polvere o umidità. Per gli ambienti difficili, è necessario implementare strategie di mitigazione. Questi includono l'incapsulamento delle connessioni in resina, l'applicazione di un rivestimento conforme alla scheda o il posizionamento dei componenti all'interno di un involucro sigillato con grado di protezione IP67.
D: Cosa rende preferibile la terminazione IDC per la produzione di volumi elevati?
R: Il contatto di spostamento dell'isolante (IDC) elimina la necessità di spellare i cavi prima della terminazione. I macchinari automatizzati pressano il filo non spelato direttamente nella fessura del terminale, creando una saldatura a freddo veloce e a tenuta di gas. Ciò aumenta drasticamente la produttività e consente configurazioni di cablaggio a margherita altamente efficienti.
D: Perché il test del filo incandescente è importante per le apparecchiature di automazione?
R: Il test del filo incandescente IEC 60335-1 garantisce che l'alloggiamento in plastica non si accenda facilmente se un guasto elettrico interno provoca il surriscaldamento dei componenti metallici. È uno standard fondamentale per la sicurezza antincendio. È sempre più obbligatorio che i macchinari industriali non presidiati impediscano che guasti localizzati causino incendi catastrofici.


